技术主题: 模内装饰(IMD/IML)薄膜成型工艺
IMD/IML 热压成型机工作原理及应用:从薄膜成型、3D 冲切到模内注塑工艺详解
本文用尚森热压成型设备的公开参数,把 IMD/IML 膜片从印刷到注塑的每一步拆开讲清:哪一步由热压成型机完成,哪一步由高压气体成型机或 3D 冲切机完成,哪一步必须交给注塑机。
1. IMD、IML、IMT 的基本概念和区别
模内装饰(In-Mold Decoration)是一类把装饰层在注塑过程中与塑胶件结合的工艺。普象网刊载的 CMF设计军团文章指出,国内行业常把 IMD 当作总称,其下包括 IML、IMF、IMR、INS 等,并大致分成“转印类(IMR)”和“膜片留在表面类(IML/IMF/INS/IME)”两组[1]。
海外资料的叫法不完全一样:Nissha 与 Plastics Decorating 的文章中,IMD 通常专指卷对卷送膜、注塑时只把油墨装饰层转移到产品上、载体膜随后剥离的工艺;IML 则指把预先成型、冲切好的膜片放进模腔,膜片留在产品表面[2][5]。Niebling 也说明,膜片嵌件注塑(FIM)没有统一注册名称,IML、IMF、INS 等常指同一类工艺,IMD 则是装饰工艺的泛称[4]。所以与海外客户沟通时,最可靠的问法是:“成品表面是否保留膜片?”
| 工艺 | 成品表面是否保留膜片 | 是否需要单独成型、冲切 | 与尚森设备的关系 |
|---|---|---|---|
| IML / IMF / FIM(膜片嵌件注塑) | 保留,膜片成为外层[2][5] | 需要:印刷后先成型、再冲切,然后放入注塑模[2][4] | 热压成型机或高压气体成型机负责成型,3D 冲切机负责切边 |
| INS(嵌片注塑) | 保留;膜片多为 ABS 或 PMMA+ABS,较厚[1] | 需要:预热软化、成型、冲切后放入模具;该文称 INS 一般中压成型即可,IML 需高压成型[1] | 按膜片厚度与拉伸深度选择热压或高压气体成型 |
| IMR(模内转印) | 不保留,载体膜剥离,留下保护层与图文层[1] | 一般不需要;由送膜机把卷状转印膜送入注塑模[1] | 主要设备为注塑机与送膜机,不是尚森热压设备的主要应用 |
| IMT | 载体膜剥离,图文层转印到塑件上[1] | 需要:该文描述 IMT 膜片经加热成型、切边后再放入注塑模[1] | 热压成型与冲切环节 |
| IME(模内电子) | 保留,膜上印有导电线路,可集成 LED 等[1][5] | 需要:印刷线路、成型、冲切、注塑[4] | 成型与冲切环节;对位要求更高 |
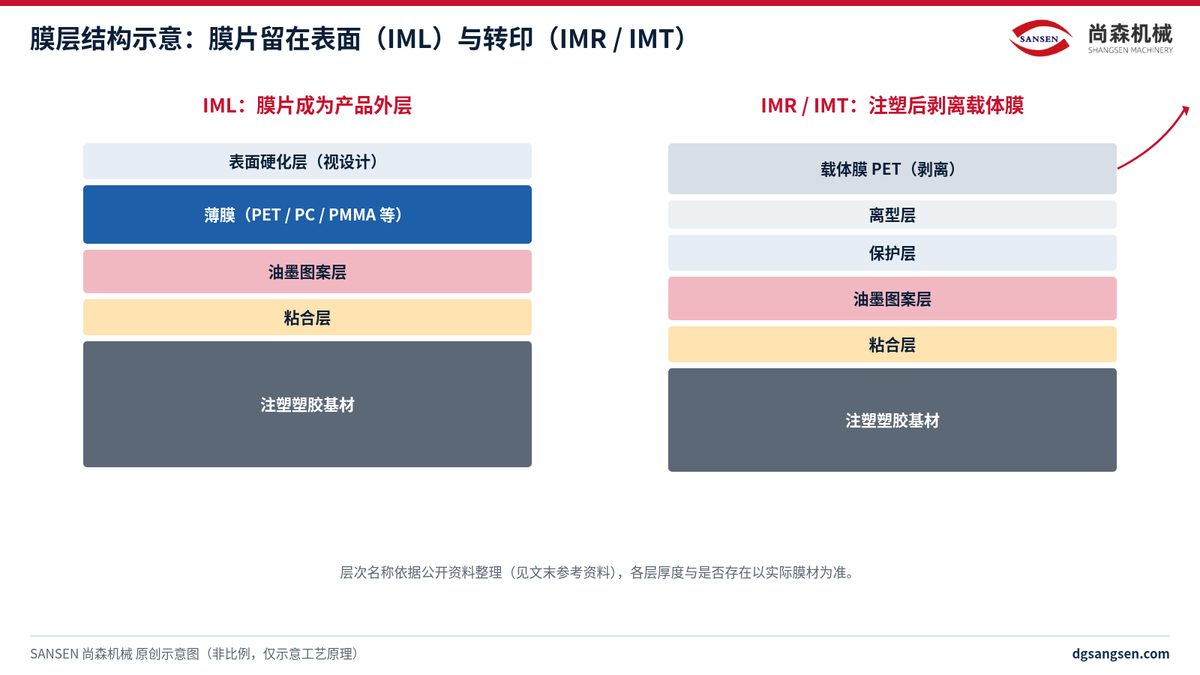
一句话总结:凡是“先把膜片做成三维形状,再放进注塑模”的工艺(IML、IMF、INS、IMT、IME),都需要独立的薄膜成型和冲切设备;纯卷对卷转印主要依赖注塑机上的送膜系统。
2. 热压成型机的工作原理
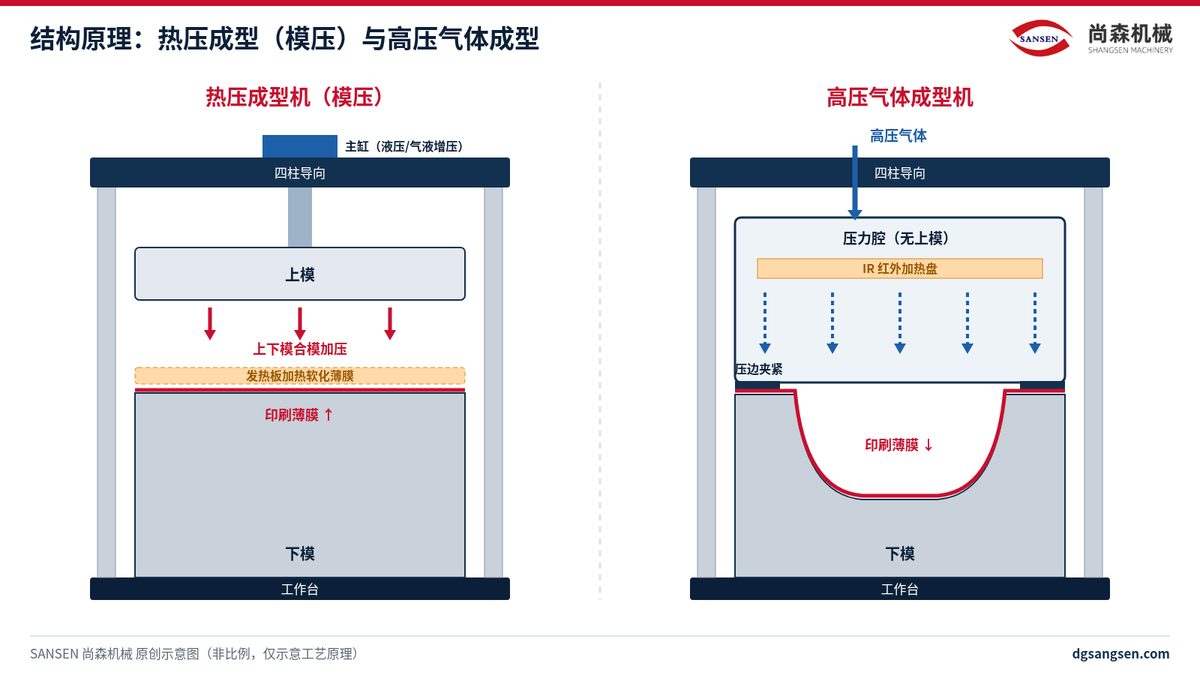
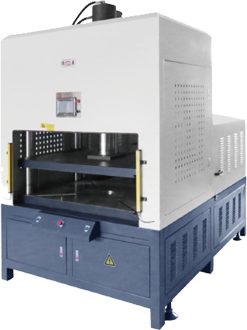
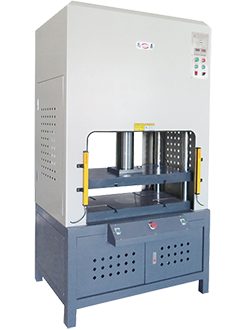
热压成型机是一台带加热装置的压力机:先把印刷好的薄膜片材加热到可塑的软化状态,再由主缸带动模具在设定压力下合模、保压,使薄膜贴合模具型面,定型后开模取出。它不熔化塑料,也不向模腔注射树脂,这是它与注塑机的根本区别。
尚森热压成型机的一个工作循环
- 放片与定位:把印刷好的膜片按定位孔或治具放到下模上。
- 加热软化:发热板对片材加热。尚森油压型 IMD 热压成型机产品页描述为远红外辐射方式均匀加热片材,经恒温后由油缸压力瞬间成型;发热体为碳纤维发热管[S]。AS201F 参数表列出加热板驱动方式为“变频器同步电机”[S]。
- 合模加压:主缸带动模具合模并保压。不同型号的主缸不同,AS201F 系列按吨位分别采用液压 HOB 缸或快速子母缸[S];气液混合动力机型采用气液增压,可预设快速转慢速增压[S]。
- 定型开模:保压结束后开模取出成型膜片,送往冲切工序。
温度、时间、压力可以设定并保存:AS201F 采用“触摸屏+PLC”控制[S];气液混合动力机型的高级配置可对成型保压时间、加热时间、加热温度编号记忆[S]。
3. 工艺流程:印刷、加热、成型、冲切到注塑
| 工序 | 做什么 | 由什么设备完成 | 需要注意 |
|---|---|---|---|
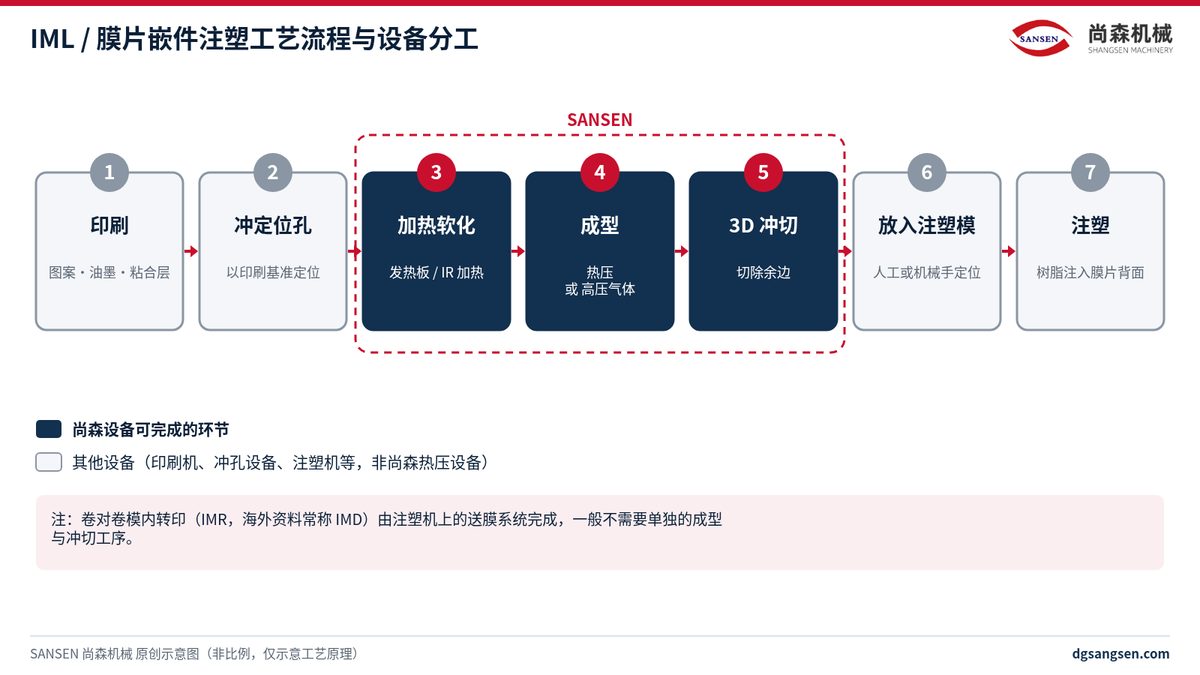
| ① 印刷 | 在膜片上印刷图案、油墨层、粘合层;常见丝网印刷或凹版/四色印刷[1][2] | 丝网印刷机:合作伙伴力超 片材全自动 CCD 丝印机 或 LC-FZSYJFG-6060 卷对卷丝印机(见 sp.catekvo.com,非尚森设备);UV 纹理转印用力超 LC-500UVZY 片材 UV 转印机 / LC-600RLUV 卷对卷 UV 转印机 | 油墨需能承受成型拉伸和注塑高温[5] |
| ② 冲定位孔 | 按印刷基准冲出定位孔,使三维成型时图案能与模具对位[4] | 平面冲孔设备 | 定位孔与图案的对位精度 |
| ③ 加热软化 | 把片材加热到软化区间[3][4] | 热压成型机发热板 / 高压气体成型机 IR 加热盘 | 温度过低易导致硬化层开裂,过高图案易模糊[6] |
| ④ 成型 | 模压(热压)或高压气体使膜片贴合模具 | 尚森热压成型机 / 高压气体成型机 | 拉伸深度、圆角、图案对位[6] |
| ⑤ 3D 冲切 | 切掉余边,使膜片外形与注塑模腔吻合[2][4] | 尚森 3D 冲切机 | 以成型后的形状特征定位,而不是以图案定位[6] |
| ⑥ 放入注塑模 | 人工或机械手把膜片放进模腔[1] | 注塑车间 | 膜片覆盖范围要防止被分型面夹住、边缘漏光[5] |
| ⑦ 注塑 | 树脂注入膜片背面,与膜片结合成一体 | 注塑机(非尚森设备) | 浇口位置不当会冲刷油墨[5][6] |
4. 适用材料及选择原则
公开资料中常见的膜材:Nissha 列出 IML 留在表面的膜材有 PET、PC、PMMA+ABS(复合)[2];Plastics Decorating 列出聚酯、聚碳酸酯、亚克力及亚克力覆盖 PC[5];INS 膜片多为 ABS 或 PMMA+ABS[1]。
尚森产品页标注的适用材料:高压气体成型机适用 PC、PC+PMMA、ABS+PMMA 等[S];油压型 IMD 热压成型机针对 PET、PVC 等薄膜片材[S];3D 冲切机用于 PET、PC、PVC 等塑胶材料模切[S]。
- 先定表面性能:耐刮擦、耐化学品和环境要求决定膜材与表面硬化涂层的选择,膜片往往就是用户触摸到的第一表面[5]。
- 看拉伸深度:拉伸过深会让印刷油墨变薄发透,硬化涂层的耐化学性也可能下降[5];PET 更适合平面或浅拉伸件[6]。
- 看与注塑树脂的结合:使用中最常失效的是膜片与树脂之间的结合面,应按树脂选择粘合层并做附着力测试[6]。
- 哑光或纹理膜:传统热成型可能使哑光膜变亮、损伤纹理,高压成型(HPF)在这方面更有优势[3][4]。
- 用实际膜材打样:同一类材料不同品牌、厚度的成型窗口不同,本文不给出脱离实际材料的通用温度和压力。
5. 模具、温度、压力、时间等关键工艺因素
| 因素 | 影响什么 | 尚森设备侧的可调项(公开参数) |
|---|---|---|
| 模具 | 型面精度、圆角大小和定位方式决定成型形状与图案位置;IML 注塑模也需要专门修改[5] | 高压气体成型机上下模独立预热温控[S];工作台带 T 型槽锁模[S] |
| 温度 | 膜片软化程度、硬化层是否开裂、图案是否模糊[6] | AS201F 温度可调范围 常温-400℃[S];AS201F-G IR 发热盘 常温-500℃,上下模板 常温-150℃[S] |
| 压力 | 膜片贴模程度、圆角清晰度 | AS201F 出力 5 / 10 / 30 / 40 / 80 吨[S];AS201F-G 高低压两段进气,流量和保压时间可独立调整[S] |
| 时间 | 加热时间与保压时间影响成型饱满度和节拍 | 气液混合动力机型可编号记忆成型保压时间、加热时间、加热温度[S] |
| 平行度与精度 | 影响成型和冲切的一致性 | AS201F-Z 上下工作面任意点平行精度 0.05mm以内[S] |
参考范围:Sabreen 给出 PC 膜热成型预热约 160–190°C、高压成型约 120–150°C 的典型值,可作为与膜材供应商讨论的起点[6];实际工艺窗口请以膜材资料和打样结果为准。
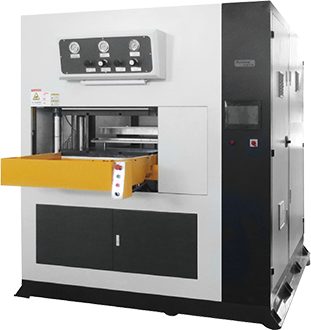
6. 热压成型机与高压气体成型机的区别
| 项目 | 热压成型(尚森 IMD/IML 热压成型机) | 高压气体成型(尚森 AS201F-G) |
|---|---|---|
| 成型动力 | 主缸带动上下模合模加压[S] | 高压气体把加热软化的片材直接压在下模上[S] |
| 模具 | 上模 + 下模 | 只有下模,没有上模[S] |
| 加热 | 碳纤维发热管发热板[S] | 红外陶瓷加热盘,PID 多点温控;上下模具独立预热[S] |
| 压力参数 | 出力 5 / 10 / 30 / 40 / 80 吨(AS201F) | 高压气源 0-4MPa(80T)、0-8MPa(250T)[S] |
| 图案对位 | — | 文献指出 HPF 成型时印刷图案位置保持更准确,形变可用预变形印刷补偿[3][4] |
| 尚森产品页列出的应用 | 家电面板[S]、智能锁面板[S]、手机壳[S]、2.5D 保护膜(卷料热压)[S] | 汽车仪表及 IMD/IME 内外饰件、家电功能面板、手机数码外观件、异型拉伸件[S] |
怎么选:平面或浅拉伸、对图案位置要求一般、追求设备投入与节拍平衡的面板类产品,可优先评估热压成型;拉伸较深、图案和按键符号必须准确落位、使用复合材料或哑光/纹理膜的产品,可优先评估高压气体成型[3][4]。最终以打样为准。
7. 常见缺陷及排查方法
| 现象 | 常见原因 | 排查方向 |
|---|---|---|
| 图案与形状错位 | 成型拉伸变形未补偿;冲切以图案而非成型特征定位;膜材批次收缩不同[6] | 做预变形印刷[3];以成型特征定位冲切;控制膜材批次与存放[6] |
| 褶皱 | 加热不均、夹持不紧、相对圆角拉伸过深[6] | 调整加热分布、张紧膜片、加大圆角或改用高压成型[6] |
| 气泡、分层 | 膜片吸潮、污染、粘合层与树脂不匹配、模温偏低[6] | 膜片烘干、清洁,匹配粘合层,提高模温[6] |
| 硬化层开裂 | 成型前已完全固化、圆角过小、膜片温度偏低[6] | 选用可成型硬化涂层并在成型后固化、加大圆角、提高预热温度[6] |
| 油墨变薄发透 | 拉伸过深[5] | 降低拉伸深度或调整图案位置,避免把图案放在拐角[6] |
| 哑光膜变亮、纹理受损 | 传统热成型的热量[3][4] | 评估高压成型[3][4] |
| 复合材料拐角发白、离层 | 复合片材大拉伸拐角 | 尚森高压气体成型机产品页说明其成型的复合材料拐角不发白、不离层,可打样对比[S] |
| 膜片被分型面夹住、边缘漏光 | 膜片覆盖范围与冲切尺寸设计不当[5] | 核对冲切外形与模腔,必要时调整冲切模[5] |
| 浇口附近油墨被冲刷 | 属于注塑环节:浇口过近、充填过快、料温偏高[5][6] | 调整浇口位置与充填速度(在注塑机上处理)[6] |
8. 应用行业及典型产品
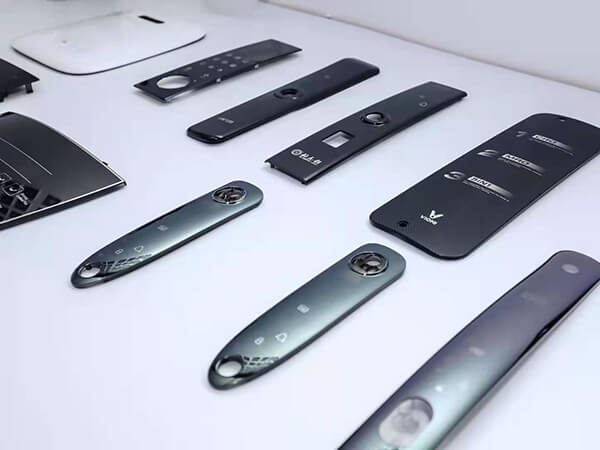
- 家电:空调等大面板、家电控制面板——尚森有专门的 IMD/IML 空调面板热压成型机[S]。
- 智能门锁面板——IML 工艺智能锁面板热压成型机[S]。
- 汽车:仪表及 IMD/IME 内外饰件[S];INS 多用于汽车内饰件[1]。
- 消费电子:手机壳与手机外观件[S][S],以及耳机外壳、鼠标壳、眼镜框等 IMD 工艺样品(见尚森工厂与工艺图库)。
- 保护膜:2.5D 保护膜自动热压分切,适用全自动卷料热压机[S]。
- 智能表面:IME 把触控、照明等功能做进装饰膜[1][5]。
9. 设备选型需要关注的参数
- 成型方式:模压热压还是高压气体成型(见第 6 节)。
- 出力吨位与主缸类型:决定可成型面积和压力稳定性。
- 加热有效面积与工作台尺寸:要覆盖膜片(或一模多穴)的外形。
- 温度范围与温控方式:对应膜材所需的软化温度。
- 最大开模尺寸、主缸行程、最小闭合尺寸:决定模具高度。
- 上料方式:片材人工放料,还是卷料自动送料(如 AS201F-Z)。
- 冲切设备:与成型设备的工作台尺寸、吨位相匹配。
下面是尚森原站公开参数表中的主要数据。
AS201F 伺服IMD热压成型机
| 出力(T) | 5 / 10 / 30 / 40 / 80 |
|---|---|
| 主缸类型 | 液压HOB(SOB) / 快速字母缸/SOB / 快速字母缸 / 快速字母缸 / 快速字母缸 |
| 最大开模尺寸(mm) | 300 / 350/400 / 450 / 500 / 550 |
| 工作台面(柱内*板宽mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
| 加热有效面积(mm) | 280*300 / 480*280 / 680*390 / 780*490 / 1050*490 |
| 加热板功率(KW) | 2.5 / 5 / 7 / 8 / 11 |
| 温度可调(℃) | 常温-400℃ |
| 控制系统 | 触摸屏+PLC |
参数摘自尚森原站产品页公开参数表(已导入本站产品数据),以厂方确认的报价规格为准。 尚森产品页 →
气液混合动力IMD热压成型机
| 出力(T) | 5 / 10 / 20 / 40 / 80 |
|---|---|
| 最大开模(mm) | 300 / 400 / 500 / 500 / 600 |
| 工作台面(柱内*板宽mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
| 加热有效面积(mm) | 280*300 / 500*280 / 700*390 / 800*490 / 1050*490 |
| 温度可调(℃) | 常温-350℃ |
参数摘自尚森原站产品页公开参数表(已导入本站产品数据),以厂方确认的报价规格为准。 尚森产品页 →
AS201F-G 高压气体成型机
| 型号(可选) | AS201F-G200T / AS201F-G250T / AS201F-G300T / AS201F-G400T |
|---|---|
| 最大合模力(T) | 200T / 250T / 300T / 200T+200T |
| 工作台尺寸(mm) | 550*550 / 550*700 / 550*800 / 700*1050 |
| 最大高压空气源MPa | 15 |
| IR加热盘面积(mm) | 490*490 / 490*610 / 610*740 / 610*980 |
| 最大开模尺寸(mm) | 380 / 380 / 430 / 500 |
参数摘自尚森原站产品页公开参数表(已导入本站产品数据),以厂方确认的报价规格为准。 尚森产品页 →
AS201C 伺服款3D冲切机
| 出力(T) | 5 / 10 / 30 / 40 / 80 |
|---|---|
| 主缸类型 | 液压HOB / 快速字母缸/HOB / 快速字母缸 / 快速字母缸 / 快速字母缸 |
| 最大开模尺寸(mm) | 300 / 350 / 450 / 500 / 550 |
| 工作台面(柱内*板宽mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
参数摘自尚森原站产品页公开参数表(已导入本站产品数据),以厂方确认的报价规格为准。 尚森产品页 →
AS201F-Z 全自动卷料热压机
| 工作速度 | 最高2000次/小时 |
|---|---|
| 上下工作面平行精度(任意点) | 0.05mm以内 |
参数摘自尚森原站产品页公开参数表(已导入本站产品数据),以厂方确认的报价规格为准。 尚森产品页 →
10. 常见技术问答
热压成型机可以注塑吗?
不可以。热压成型机只把印刷好的薄膜加热软化并压成三维形状;把树脂注入膜片背面的工序需要注塑机完成。尚森提供的是成型与冲切设备,不生产注塑机。
IMD 和 IML 有什么区别?
看成品表面是否保留膜片:保留的是 IML(也叫 FIM、IMF);注塑后载体膜剥离、只留下装饰层的是转印类(IMR,海外资料常直接称 IMD)[2][5]。国内也常把 IMD 当作所有模内装饰的总称[1]。
什么时候选高压气体成型机,而不是热压成型机?
当产品拉伸较深、印刷符号必须准确落位,或使用哑光、纹理膜时,可优先评估高压气体成型[3][4];平面或浅拉伸的面板类产品可先评估热压成型。建议用实际膜材打样比较。
一台热压机能既成型又冲切吗?
尚森气液混合动力 IMD 热压成型机产品页说明,更换模具即可成型、冲切两用[S]。是否适合您的产能,请把产品资料发给我们评估。
尚森热压设备的温度范围是多少?
按公开参数表:AS201F 为 常温-400℃[S];气液混合动力机型为 常温-350℃[S];AS201F-G 的 IR 发热盘为 常温-500℃[S]。实际成型温度由膜材决定。
卷料能否自动热压?
可以评估全自动卷料热压机 AS201F-Z:用于卷料、无需定位的热压成型与模切,工作速度 最高2000次/小时,适用于 2.5D 保护膜等[S]。
询价需要准备哪些资料?
产品 3D 图或样品、膜材种类与厚度、成型深度、外形尺寸、一模几穴、目标产能,以及是否需要配套冲切。资料越完整,选型越准确。
11. 尚森对应设备型号

伺服IMD热压成型机

气液混合动力IMD热压成型机

IMD油压型热压成型机

IML IMD热压机

高压气体成型机

IMD高压成型机

伺服款3D冲切机

3D冲切机

全自动卷料热压机
12. 参考资料与来源
- [1] CMF设计|40张图全面专业解析:IML|IMT|IMR|INS|IME等模内注塑工艺. CMF设计军团 · 普象网 Puxiang (puxiang.com) · 2022-08-03. https://www.puxiang.com/articles/e8c593ccaced8be04200c42af12cc3f4 (访问日期 2026-11-14). 版权归原作者所有;本文仅引用其事实性说法,未转载图片与文字。
- [2] In Mold Labeling. Nissha USA. https://nisshausa.com/products/in-mold-labeling/ (访问日期 2026-11-14).
- [3] High pressure forming & thermoforming. Covestro. https://www.covestro.com/en/processing-technology/high-pressure-forming-and-thermoforming (访问日期 2026-11-14).
- [4] High Pressure Forming – Technology. Niebling GmbH. https://www.niebling-form.com/en/technology/ (访问日期 2026-11-14).
- [5] Design Concerns for Durable Products: IML/IMD/IME. Paul O’Hearn (Profile Plastics) · Plastics Decorating · 2022. https://plasticsdecorating.com/articles/2022/design-concerns-for-durable-products-iml-imd-ime/ (访问日期 2026-11-14).
- [6] In-Mold Decorating (IMD) and In-Mold Labeling (IML). Scott Sabreen · The Sabreen Group · 2026-10-19. https://sabreen.com/terminology/in-mold-decorating/ (访问日期 2026-11-14).
[S] 尚森产品页:
- AS201F 伺服IMD热压成型机
- 气液混合动力IMD热压成型机
- IMD油压型热压成型机
- IML IMD热压机
- AS201F-G 高压气体成型机
- IMD高压成型机
- AS201C 伺服款3D冲切机
- 3D冲切机
- AS201F-Z 全自动卷料热压机
- IMD/IML空调面板热压成型机
- IML工艺智能锁面板热压成型机
- IMD手机壳热压机
本文为尚森原创撰写。参考资料仅用于核对技术事实,未转载其文字与图片。