หัวข้อเทคนิค: การขึ้นรูปฟิล์มสำหรับการตกแต่งในแม่พิมพ์ (IMD/IML)
เครื่องอัดร้อนขึ้นรูป IMD/IML: หลักการทำงาน การขึ้นรูปฟิล์ม การตัดปั๊ม 3D (ไดคัท) และการฉีดขึ้นรูปในแม่พิมพ์
บทความนี้ใช้สเปกที่เผยแพร่ของเครื่อง SANSEN อธิบายฟิล์ม IMD/IML ตั้งแต่การพิมพ์จนถึงการฉีดขึ้นรูป ว่าขั้นตอนใดทำด้วยเครื่องอัดร้อนขึ้นรูป ขั้นตอนใดใช้เครื่องขึ้นรูปแก๊สแรงดันสูงหรือเครื่องตัดปั๊ม 3D และขั้นตอนใดต้องใช้เครื่องฉีดพลาสติก
1. IMD, IML และ IMT คืออะไร ต่างกันอย่างไร
การตกแต่งในแม่พิมพ์ (In-Mold Decoration) คือกลุ่มกระบวนการที่ทำให้ชั้นตกแต่งยึดติดกับชิ้นงานพลาสติกระหว่างการฉีดขึ้นรูป บทความของ CMF设计军团 บน Puxiang ระบุว่าในจีนมักใช้ IMD เป็นชื่อเรียกรวม ครอบคลุม IML, IMF, IMR, INS เป็นต้น และแบ่งเป็นกลุ่มถ่ายโอนลาย (IMR) กับกลุ่มที่ฟิล์มอยู่บนชิ้นงาน (IML/IMF/INS/IME) [1]
การเรียกในต่างประเทศแตกต่างออกไป ตามเอกสารของ Nissha และ Plastics Decorating คำว่า IMD มักหมายถึงการถ่ายโอนลายแบบม้วน ฟิล์มพิมพ์วิ่งผ่านแม่พิมพ์ เฉพาะชั้นหมึกถ่ายลงบนชิ้นงานแล้วลอกฟิล์มตัวพาออก ส่วน IML หมายถึงฟิล์มพิมพ์ที่ขึ้นรูปและตัดไว้ก่อน แล้ววางในโพรงแม่พิมพ์และกลายเป็นผิวนอกของชิ้นงาน [2][5] Niebling ระบุว่าการฉีดขึ้นรูปแทรกฟิล์ม (FIM) ไม่มีชื่อจดทะเบียน จึงมีการเรียก IML, IMF, INS สำหรับกระบวนการเดียวกัน [4] คำถามที่ชัดเจนที่สุดคือ “ฟิล์มยังอยู่บนชิ้นงานสำเร็จหรือไม่”
| กระบวนการ | ฟิล์มอยู่บนชิ้นงาน? | ต้องขึ้นรูปและตัดแยก? | บทบาทของเครื่อง SANSEN |
|---|---|---|---|
| IML / IMF / FIM (ฉีดขึ้นรูปแทรกฟิล์ม) | ใช่ ฟิล์มเป็นผิวนอก [2][5] | ใช่: พิมพ์ ขึ้นรูป ตัด แล้ววางในแม่พิมพ์ [2][4] | เครื่องอัดร้อนหรือเครื่องแก๊สแรงดันสูงสำหรับขึ้นรูป เครื่องตัดปั๊ม 3D สำหรับตัดขอบ |
| INS | ใช่ ฟิล์มมักหนากว่า เป็น ABS หรือ PMMA+ABS [1] | ใช่: อุ่น ขึ้นรูป ตัด วางในแม่พิมพ์ แหล่งข้อมูลระบุว่า INS มักใช้แรงดันปานกลาง ส่วน IML ต้องใช้แรงดันสูง [1] | เลือกอัดร้อนหรือแก๊สแรงดันสูงตามความหนาฟิล์มและความลึกการดึง |
| IMR (ถ่ายโอนลายในแม่พิมพ์) | ไม่ ลอกฟิล์มตัวพาออก เหลือชั้นป้องกันและชั้นลาย [1] | โดยทั่วไปไม่ ใช้ชุดป้อนฟอยล์ส่งฟิล์มถ่ายโอนเข้าแม่พิมพ์ฉีด [1] | ใช้เครื่องฉีดและชุดป้อนฟอยล์เป็นหลัก ไม่ใช่งานหลักของเครื่องอัดร้อน SANSEN |
| IMT | ไม่ ลอกฟิล์มตัวพาออก ชั้นลายถ่ายลงบนชิ้นงาน [1] | ใช่: ฟิล์ม IMT ผ่านการขึ้นรูปด้วยความร้อนและตัดขอบก่อนฉีด [1] | ขั้นตอนขึ้นรูปและตัด |
| IME (อิเล็กทรอนิกส์ในแม่พิมพ์) | ใช่ พร้อมลายวงจรพิมพ์และชิ้นส่วนเช่น LED [1][5] | ใช่: พิมพ์วงจร ขึ้นรูป ตัด ฉีด [4] | ขั้นตอนขึ้นรูปและตัด ต้องการความแม่นยำตำแหน่งสูงกว่า |
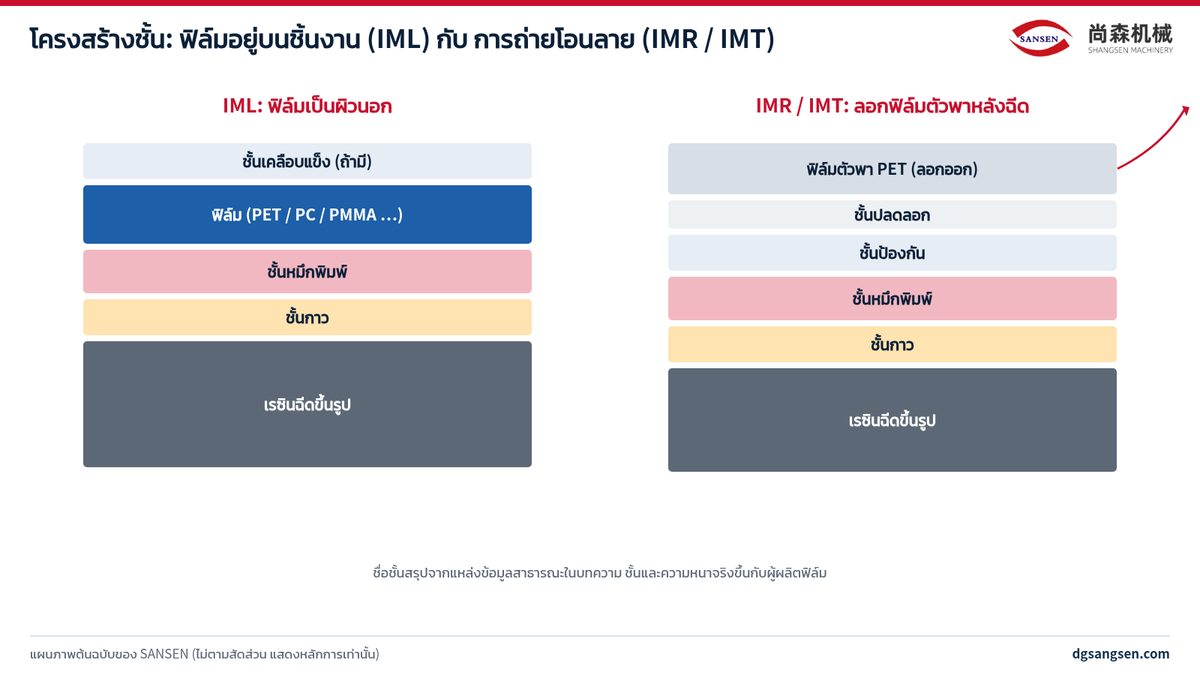
สรุป: กระบวนการที่ต้องทำให้ฟิล์มเป็นรูปทรง 3D ก่อนเข้าแม่พิมพ์ฉีด (IML, IMF, INS, IMT, IME) ต้องมีเครื่องขึ้นรูปและตัดฟิล์มแยกต่างหาก ส่วนการถ่ายโอนลายแบบม้วนล้วนพึ่งชุดป้อนฟอยล์บนเครื่องฉีดเป็นหลัก
2. หลักการทำงานของเครื่องอัดร้อนขึ้นรูป
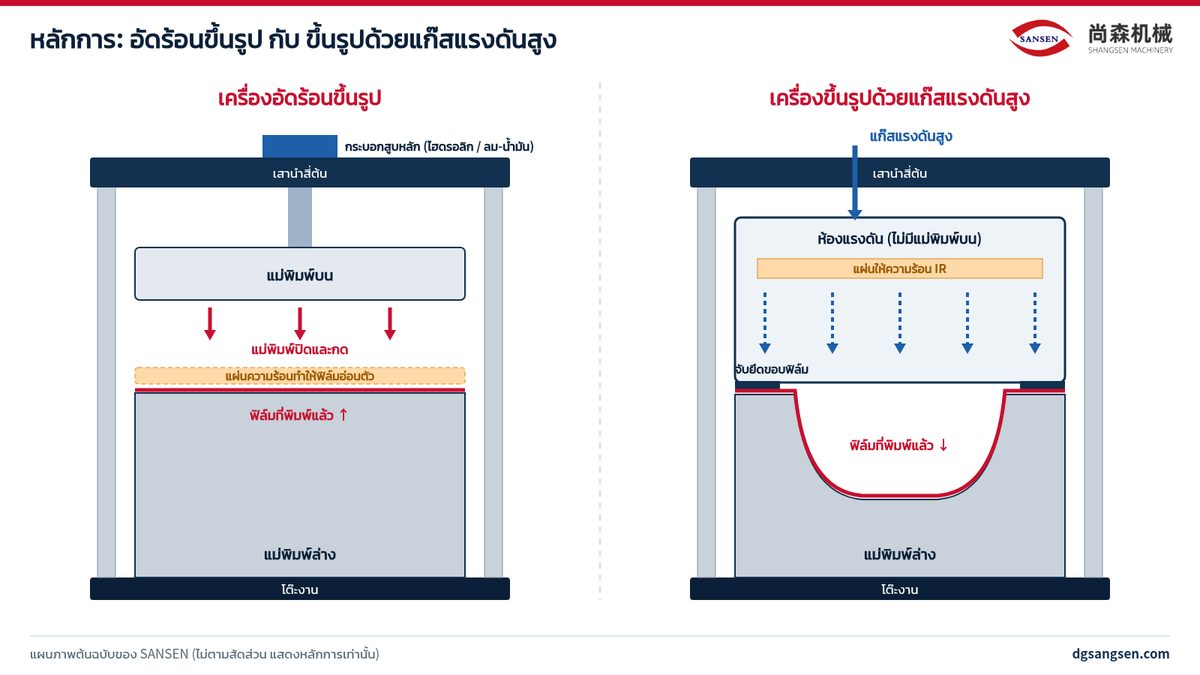
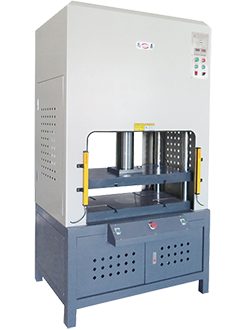
เครื่องอัดร้อนขึ้นรูปคือเครื่องอัดที่มีระบบให้ความร้อน ฟิล์มที่พิมพ์แล้วถูกให้ความร้อนจนอ่อนตัว จากนั้นกระบอกสูบหลักปิดแม่พิมพ์ด้วยแรงที่ตั้งไว้และคงแรงกดไว้ให้ฟิล์มแนบกับผิวแม่พิมพ์ เมื่อคงรูปแล้วจึงเปิดแม่พิมพ์นำฟิล์มออก เครื่องนี้ไม่หลอมพลาสติกและไม่ฉีดเรซินเข้าโพรงแม่พิมพ์ ซึ่งเป็นความแตกต่างพื้นฐานจากเครื่องฉีดพลาสติก
หนึ่งรอบการทำงานของเครื่องอัดร้อน SANSEN
- วางและกำหนดตำแหน่งฟิล์ม: วางฟิล์มที่พิมพ์แล้วบนแม่พิมพ์ล่างตามรูกำหนดตำแหน่งหรือจิ๊ก
- ให้ความร้อน: หน้าสินค้าเครื่องอัดร้อน IMD ไฮดรอลิกของ SANSEN อธิบายการให้ความร้อนแบบแผ่รังสีอินฟราเรดไกลอย่างสม่ำเสมอ ผ่านการคงอุณหภูมิแล้วกระบอกน้ำมันกดขึ้นรูปทันที ตัวทำความร้อนเป็นหลอดคาร์บอนไฟเบอร์ [S] ตารางสเปก AS201F ระบุการขับแผ่นความร้อนเป็น “อินเวอร์เตอร์ + มอเตอร์ซิงโครนัส” [S]
- ปิดแม่พิมพ์และกด: ตามขนาดแรงกด รุ่น AS201F ใช้กระบอกไฮดรอลิก HOB หรือกระบอกเร็วแบบแม่-ลูก [S] รุ่นลม-น้ำมันไฮบริดใช้การเพิ่มแรงดันลม-น้ำมัน ตั้งค่าเปลี่ยนจากเร็วเป็นช้าได้ [S]
- คงรูปและเปิดแม่พิมพ์: เมื่อครบเวลาคงแรงกด เปิดแม่พิมพ์และส่งฟิล์มไปขั้นตอนตัด
อุณหภูมิ เวลา และแรงกดตั้งค่าและบันทึกได้ AS201F ควบคุมด้วย “จอสัมผัส + PLC” [S] และรุ่นลม-น้ำมันชุดสเปกสูงบันทึกเวลาคงแรงกด เวลาให้ความร้อน และอุณหภูมิเป็นสูตรตามหมายเลข [S]
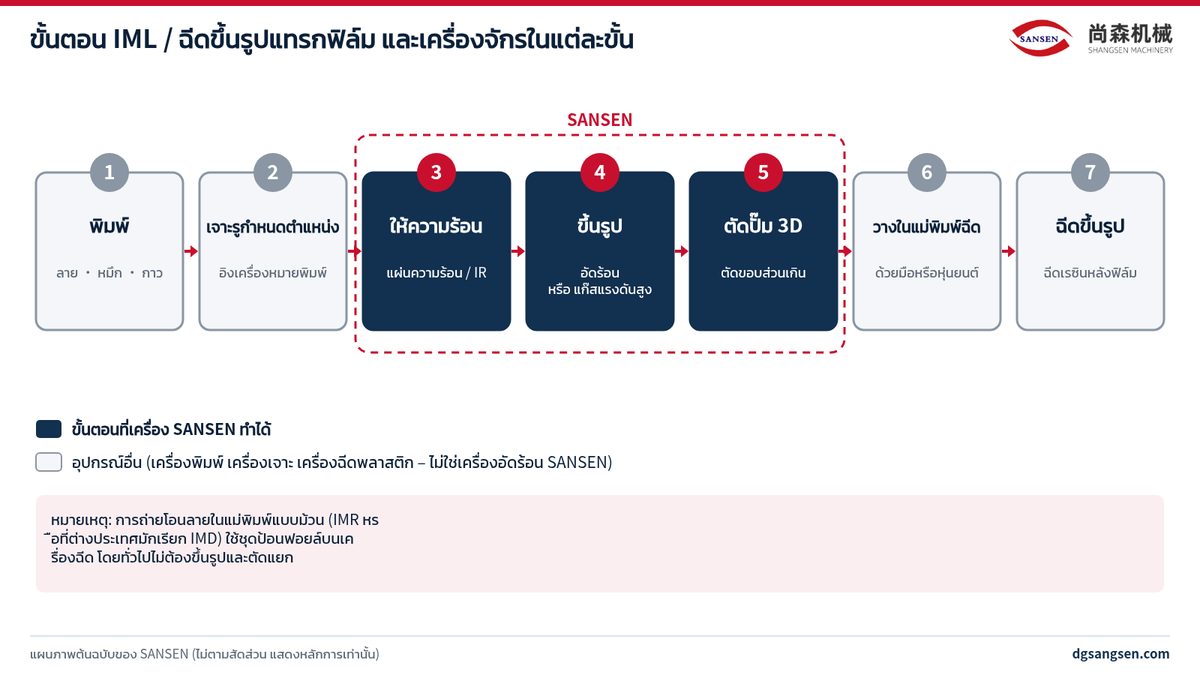
3. ขั้นตอน: พิมพ์ ให้ความร้อน ขึ้นรูป ตัด และฉีดขึ้นรูป
| ขั้นตอน | ทำอะไร | เครื่องที่ใช้ | ข้อควรระวัง |
|---|---|---|---|
| 1 พิมพ์ | พิมพ์ลาย ชั้นหมึก และชั้นกาวบนฟิล์ม มักใช้สกรีนหรือกราเวียร์/สี่สี [1][2] | เครื่องพิมพ์สกรีนจากพันธมิตร LICHAO: เครื่องพิมพ์สกรีนแบบแผ่นอัตโนมัติ CCD หรือ เครื่องพิมพ์สกรีนม้วนต่อม้วน LC-FZSYJFG-6060 (sp.catekvo.com ไม่ใช่อุปกรณ์ SANSEN) ถ่ายโอนลาย UV: LICHAO LC-500UVZY / LC-600RLUV | หมึกต้องทนการยืดตอนขึ้นรูปและความร้อนตอนฉีด [5] |
| 2 เจาะรูกำหนดตำแหน่ง | เจาะรูอิงเครื่องหมายพิมพ์ เพื่อให้ลายอยู่ถูกที่หลังขึ้นรูป 3D [4] | เครื่องเจาะแบบเรียบ | ความตรงกันระหว่างรูและลายพิมพ์ |
| 3 ให้ความร้อน | ให้ความร้อนแผ่นฟิล์มจนถึงช่วงอ่อนตัว [3][4] | แผ่นความร้อนของเครื่องอัดร้อน / แผ่น IR ของเครื่องแก๊สแรงดันสูง | เย็นเกินไปชั้นเคลือบแข็งอาจแตก ร้อนเกินไปลายอาจเบลอ [6] |
| 4 ขึ้นรูป | กดด้วยแม่พิมพ์บน-ล่าง หรือใช้แก๊สแรงดันสูง | เครื่องอัดร้อนขึ้นรูป / เครื่องขึ้นรูปแก๊สแรงดันสูง SANSEN | ความลึกการดึง รัศมีมุม ตำแหน่งลาย [6] |
| 5 ตัดปั๊ม 3D (ไดคัท) | ตัดขอบส่วนเกินให้ฟิล์มพอดีโพรงแม่พิมพ์ฉีด [2][4] | เครื่องตัดปั๊ม 3D SANSEN | กำหนดตำแหน่งจากรูปทรงที่ขึ้นรูปแล้ว ไม่ใช่จากลาย [6] |
| 6 วางในแม่พิมพ์ | วางฟิล์มในโพรงด้วยมือหรือหุ่นยนต์ [1] | โรงงานฉีด | ป้องกันฟิล์มถูกหนีบที่แนวแบ่งแม่พิมพ์และแสงรั่วที่ขอบ [5] |
| 7 ฉีดขึ้นรูป | ฉีดเรซินด้านหลังฟิล์มให้ยึดเป็นชิ้นเดียว | เครื่องฉีดพลาสติก (ไม่ใช่ SANSEN) | ตำแหน่งเกตไม่เหมาะอาจชะหมึก [5][6] |
4. วัสดุและหลักการเลือก
ฟิล์มที่พบในเอกสารสาธารณะ: Nissha ระบุ PET, PC และ PMMA+ABS (ลามิเนต) สำหรับฟิล์ม IML [2] Plastics Decorating ระบุโพลีเอสเตอร์ โพลีคาร์บอเนต อะคริลิก และ PC เคลือบอะคริลิก [5] ฟิล์ม INS มักเป็น ABS หรือ PMMA+ABS [1]
วัสดุที่ระบุบนหน้าสินค้า SANSEN: เครื่องขึ้นรูปแก๊สแรงดันสูงใช้กับ PC, PC+PMMA, ABS+PMMA [S] เครื่องอัดร้อน IMD ไฮดรอลิกสำหรับฟิล์ม PET, PVC เป็นต้น [S] เครื่องตัดปั๊ม 3D ใช้กับ PET, PC, PVC เป็นต้น [S]
- เริ่มจากข้อกำหนดผิว: ความทนรอยขีดข่วน สารเคมี และสภาพแวดล้อม เป็นตัวกำหนดฟิล์มและชั้นเคลือบแข็ง เพราะฟิล์มมักเป็นผิวแรกที่ผู้ใช้สัมผัส [5]
- ดูความลึกการดึง: ดึงลึกเกินไปทำให้หมึกบางจนโปร่งแสง และชั้นเคลือบแข็งอาจทนสารเคมีลดลง [5] PET เหมาะกับชิ้นงานเรียบหรือดึงตื้น [6]
- ดูการยึดกับเรซินที่ฉีด: รอยต่อฟิล์ม–เรซินเสียหายบ่อยที่สุด ควรเลือกชั้นเชื่อมให้เข้ากับเรซินและทดสอบการยึดเกาะ [6]
- ฟิล์มด้านหรือมีลายผิว: การขึ้นรูปด้วยความร้อนแบบทั่วไปอาจทำให้ฟิล์มด้านกลายเป็นมันและทำลายลายผิว HPF รองรับได้ดีกว่า [3][4]
- ทดลองด้วยฟิล์มจริง: หน้าต่างกระบวนการต่างกันตามยี่ห้อและความหนา บทความนี้จึงไม่ให้ค่าอุณหภูมิ/แรงดันทั่วไปที่ไม่ผูกกับวัสดุจริง
5. ปัจจัยสำคัญ: แม่พิมพ์ อุณหภูมิ แรงดัน เวลา
| ปัจจัย | มีผลต่อ | ค่าที่ปรับได้บนเครื่อง SANSEN (ข้อมูลที่เผยแพร่) |
|---|---|---|
| แม่พิมพ์ | ความแม่นยำผิว รัศมีมุม และวิธีกำหนดตำแหน่ง กำหนดรูปทรงและตำแหน่งลาย แม่พิมพ์ฉีด IML ก็ต้องดัดแปลงเฉพาะ [5] | แม่พิมพ์บนและล่างอุ่นแยกอิสระบนเครื่องแก๊สแรงดันสูง [S] ยึดแม่พิมพ์ด้วยร่อง T [S] |
| อุณหภูมิ | ระดับการอ่อนตัว การแตกของชั้นเคลือบแข็ง ความคมของลาย [6] | AS201F: อุณหภูมิห้อง – 400 ℃ [S]; AS201F-G: แผ่น IR อุณหภูมิห้อง – 500 ℃ แผ่นแม่พิมพ์บน/ล่าง อุณหภูมิห้อง – 150 ℃ [S] |
| แรงดัน | ฟิล์มแนบแม่พิมพ์ได้แค่ไหน มุมคมเพียงใด | AS201F แรงกด 5 / 10 / 30 / 40 / 80 ตัน [S]; AS201F-G ป้อนแก๊สสองระดับสูง/ต่ำ ปรับอัตราไหลและเวลาคงแรงดันได้อิสระ [S] |
| เวลา | เวลาให้ความร้อนและคงแรงกดมีผลต่อความสมบูรณ์ของรูปทรงและรอบการผลิต | รุ่นลม-น้ำมันบันทึกเวลาคงแรงกด เวลาและอุณหภูมิให้ความร้อนเป็นสูตรได้ [S] |
| ความขนาน | ความสม่ำเสมอของการขึ้นรูปและการตัด | AS201F-Z ความขนานผิวบน-ล่าง (ทุกจุด) ภายใน 0.05 mm [S] |
เพื่อเป็นแนวทาง: Sabreen ระบุค่าการอุ่นฟิล์ม PC โดยทั่วไปราว 160–190 °C สำหรับการขึ้นรูปด้วยความร้อน และราว 120–150 °C สำหรับการขึ้นรูปแรงดันสูง ใช้เป็นจุดเริ่มต้นในการคุยกับผู้ผลิตฟิล์ม [6] หน้าต่างกระบวนการจริงขึ้นกับเอกสารฟิล์มและผลการทดลอง
6. อัดร้อนขึ้นรูป กับ ขึ้นรูปด้วยแก๊สแรงดันสูง ต่างกันอย่างไร
| หัวข้อ | อัดร้อนขึ้นรูป (เครื่อง IMD/IML SANSEN) | ขึ้นรูปแก๊สแรงดันสูง (SANSEN AS201F-G) |
|---|---|---|
| แรงขึ้นรูป | กระบอกสูบหลักปิดแม่พิมพ์บนและล่าง [S] | แก๊สแรงดันสูงกดแผ่นที่อ่อนตัวลงบนแม่พิมพ์ล่างโดยตรง [S] |
| แม่พิมพ์ | แม่พิมพ์บน + แม่พิมพ์ล่าง | มีเฉพาะแม่พิมพ์ล่าง ไม่มีแม่พิมพ์บน [S] |
| การให้ความร้อน | แผ่นความร้อนหลอดคาร์บอนไฟเบอร์ [S] | แผ่นเซรามิกอินฟราเรด ควบคุม PID หลายจุด แม่พิมพ์บน/ล่างอุ่นแยก [S] |
| ข้อมูลแรงดันที่เผยแพร่ | แรงกด 5 / 10 / 30 / 40 / 80 ตัน (AS201F) | แหล่งแก๊ส 0-4MPa (80T), 0-8MPa (250T) [S] |
| ตำแหน่งลายพิมพ์ | — | แหล่งข้อมูลระบุว่า HPF รักษาตำแหน่งสัญลักษณ์ได้แม่นยำกว่า และชดเชยการบิดเบือนได้ด้วยการพิมพ์ชดเชย [3][4] |
| งานที่ SANSEN ระบุ | แผงเครื่องใช้ไฟฟ้า [S] แผงกุญแจอัจฉริยะ [S] เคสโทรศัพท์ [S] ฟิล์มกันรอย 2.5D (ป้อนม้วน) [S] | หน้าปัดรถยนต์และชิ้นตกแต่งภายใน/ภายนอก IMD/IME แผงควบคุมเครื่องใช้ไฟฟ้า ชิ้นภายนอกโทรศัพท์และอิเล็กทรอนิกส์ ชิ้นงานดึงลึกรูปทรงพิเศษ [S] |
วิธีเลือก: แผงเรียบหรือดึงตื้นที่ต้องการความแม่นยำตำแหน่งปานกลาง และต้องสมดุลระหว่างการลงทุนกับรอบการผลิต ให้พิจารณาอัดร้อนก่อน ชิ้นงานดึงลึก สัญลักษณ์ต้องอยู่ตรงตำแหน่ง วัสดุคอมโพสิต หรือฟิล์มด้าน/มีลายผิว ให้พิจารณาแก๊สแรงดันสูงก่อน [3][4] ตัดสินด้วยการทดลองจริง
7. ปัญหาที่พบบ่อยและแนวทางแก้ไข
| อาการ | สาเหตุที่พบบ่อย | แนวทางตรวจสอบ |
|---|---|---|
| ลายไม่ตรงกับรูปทรง | ไม่ได้ชดเชยการบิดเบือนจากการขึ้นรูป ตัดโดยอิงลายแทนรูปทรง การหดตัวต่างกันระหว่างล็อตฟิล์ม [6] | พิมพ์ชดเชยการบิดเบือน [3] อิงรูปทรงที่ขึ้นรูปแล้วในการตัด ควบคุมล็อตและการเก็บฟิล์ม [6] |
| ย่น | ความร้อนไม่สม่ำเสมอ จับยึดหลวม ดึงลึกเกินเมื่อเทียบกับรัศมีมุม [6] | ปรับการกระจายความร้อน ดึงฟิล์มให้ตึง เพิ่มรัศมี หรือเปลี่ยนเป็นแรงดันสูง [6] |
| ฟองอากาศ แยกชั้น | ฟิล์มดูดความชื้น สิ่งปนเปื้อน ชั้นเชื่อมไม่เข้ากับเรซิน แม่พิมพ์เย็น [6] | อบและทำความสะอาดฟิล์ม เลือกชั้นเชื่อมให้เข้ากับเรซิน เพิ่มอุณหภูมิแม่พิมพ์ [6] |
| ชั้นเคลือบแข็งแตก | บ่มสมบูรณ์ก่อนขึ้นรูป รัศมีแคบเกิน ฟิล์มเย็นเกิน [6] | ใช้ชั้นเคลือบแข็งแบบขึ้นรูปได้แล้วบ่มหลังขึ้นรูป เพิ่มรัศมี เพิ่มการอุ่น [6] |
| หมึกบาง โปร่งแสง | ดึงลึกเกินไป [5] | ลดความลึกการดึง หรือย้ายลายออกจากมุม [6] |
| ฟิล์มด้านกลายเป็นมัน ลายผิวเสียหาย | ความร้อนของการขึ้นรูปแบบทั่วไป [3][4] | พิจารณาการขึ้นรูปแรงดันสูง [3][4] |
| มุมวัสดุคอมโพสิตขาวหรือแยกชั้น | การดึงมากที่มุมของแผ่นคอมโพสิต | หน้าสินค้าเครื่องแก๊สแรงดันสูง SANSEN ระบุว่ามุมวัสดุคอมโพสิตไม่ขาวและไม่แยกชั้น ควรทดลองเปรียบเทียบ [S] |
| ฟิล์มถูกหนีบที่แนวแบ่งแม่พิมพ์ แสงรั่วที่ขอบ | การออกแบบขอบเขตฟิล์มและขนาดตัดไม่เหมาะกับโพรง [5] | ตรวจขอบตัดเทียบกับโพรงแม่พิมพ์ และแก้แม่พิมพ์ตัด [5] |
| หมึกถูกชะใกล้เกต | เป็นปัญหาขั้นตอนฉีด: เกตใกล้เกิน ฉีดเร็วเกิน เรซินร้อนเกิน [5][6] | ย้ายเกตและปรับความเร็วฉีดบนเครื่องฉีด [6] |
8. อุตสาหกรรมและผลิตภัณฑ์ตัวอย่าง
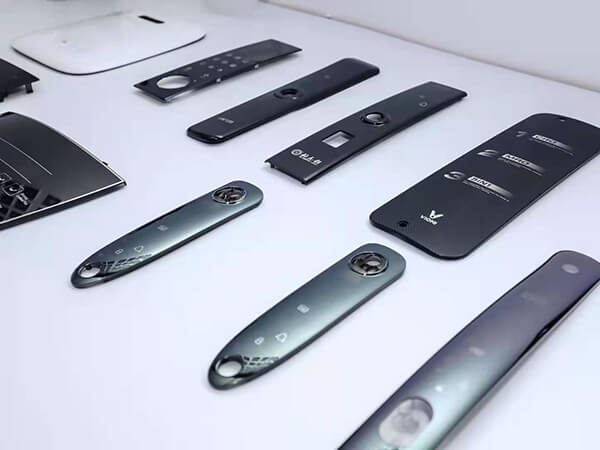
- เครื่องใช้ไฟฟ้า: แผงหน้าเครื่องปรับอากาศและแผงควบคุม – SANSEN มีเครื่องอัดร้อนขึ้นรูป IMD/IML สำหรับแผงเครื่องปรับอากาศโดยเฉพาะ [S]
- แผงกุญแจประตูอัจฉริยะ – เครื่องอัดร้อนขึ้นรูปแผงกุญแจอัจฉริยะ IML [S]
- ยานยนต์: หน้าปัดและชิ้นตกแต่งภายใน/ภายนอก IMD/IME [S] INS ใช้มากในชิ้นตกแต่งภายใน [1]
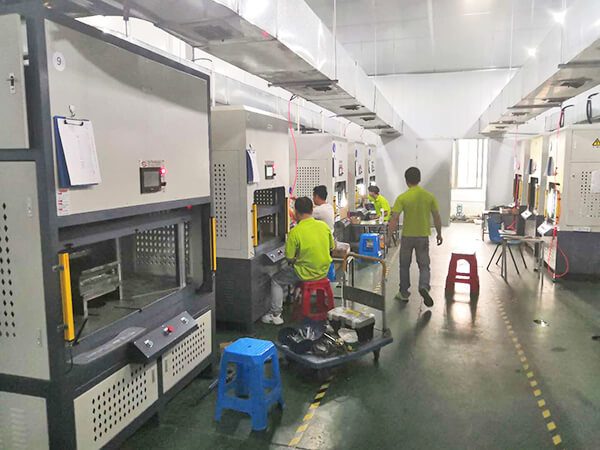
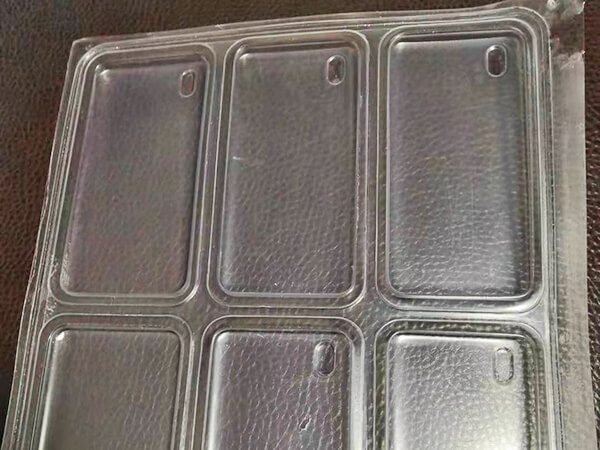
- อิเล็กทรอนิกส์: เคสและชิ้นภายนอกโทรศัพท์ [S][S] และตัวอย่างงาน IMD เช่น เปลือกหูฟัง เปลือกเมาส์ กรอบแว่น ในแกลเลอรีโรงงาน SANSEN
- ฟิล์มกันรอย: อัดร้อนและตัดฟิล์ม 2.5D อัตโนมัติด้วยเครื่องอัดร้อนป้อนม้วน [S]
- พื้นผิวอัจฉริยะ: IME รวมฟังก์ชันสัมผัสและแสงไว้ในฟิล์มตกแต่ง [1][5]
9. พารามิเตอร์ที่ต้องดูเมื่อเลือกเครื่อง
- วิธีขึ้นรูป: อัดร้อนแม่พิมพ์บน-ล่าง หรือแก๊สแรงดันสูง (ดูข้อ 6)
- แรงกดและชนิดกระบอกสูบ: กำหนดพื้นที่ขึ้นรูปและความเสถียรของแรงดัน
- พื้นที่ให้ความร้อนและขนาดโต๊ะ: ต้องครอบคลุมแผ่นฟิล์มหรือการจัดหลายโพรง
- ช่วงอุณหภูมิและการควบคุม: ให้ตรงกับอุณหภูมิอ่อนตัวของฟิล์ม
- ระยะเปิดแม่พิมพ์สูงสุด ระยะชัก ความสูงปิดต่ำสุด: จำกัดความสูงแม่พิมพ์
- การป้อนวัสดุ: วางแผ่นด้วยมือ หรือป้อนม้วนอัตโนมัติ (เช่น AS201F-Z)
- เครื่องตัดปั๊ม: ขนาดโต๊ะและแรงกดสอดคล้องกับเครื่องขึ้นรูป
ข้อมูลหลักจากตารางสเปกต้นฉบับของ SANSEN:
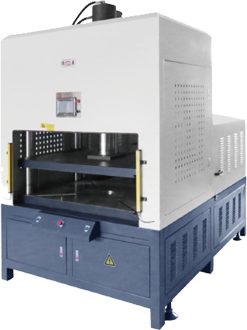
AS201F เครื่องอัดร้อนขึ้นรูป IMD ระบบเซอร์โว
| แรงอัด (T) | 5 / 10 / 30 / 40 / 80 |
|---|---|
| ชนิดกระบอกสูบหลัก | ไฮดรอลิก HOB (SOB) / กระบอกสูบแม่-ลูกความเร็วสูง / SOB / กระบอกสูบแม่-ลูกความเร็วสูง / กระบอกสูบแม่-ลูกความเร็วสูง / กระบอกสูบแม่-ลูกความเร็วสูง |
| ระยะเปิดแม่พิมพ์สูงสุด (มม.) | 300 / 350/400 / 450 / 500 / 550 |
| โต๊ะงาน (ระหว่างเสา × ความกว้างแผ่น, mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
| พื้นที่ให้ความร้อนใช้งานจริง (mm) | 280*300 / 480*280 / 680*390 / 780*490 / 1050*490 |
| กำลังแผ่นทำความร้อน (kW) | 2.5 / 5 / 7 / 8 / 11 |
| อุณหภูมิปรับได้ (℃) | อุณหภูมิห้อง – 400 ℃ |
| ระบบควบคุม | จอสัมผัส + PLC |
ตัวเลขนำมาจากตารางสเปกที่เผยแพร่บนหน้าสินค้าเดิมของ SANSEN (นำเข้าเว็บไซต์นี้แล้ว) สเปกสุดท้ายยืนยันในใบเสนอราคา หน้าสินค้า SANSEN →
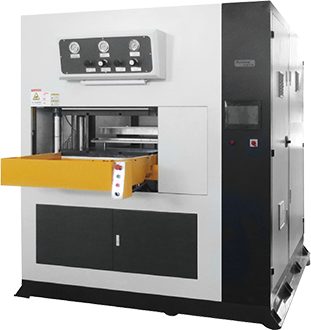
เครื่องอัดร้อนขึ้นรูป IMD ระบบลม-น้ำมันไฮบริด
| แรงอัด (T) | 5 / 10 / 20 / 40 / 80 |
|---|---|
| ระยะเปิดแม่พิมพ์สูงสุด (mm) | 300 / 400 / 500 / 500 / 600 |
| โต๊ะงาน (ระหว่างเสา × ความกว้างแผ่น, mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
| พื้นที่ให้ความร้อนใช้งานจริง (mm) | 280*300 / 500*280 / 700*390 / 800*490 / 1050*490 |
| อุณหภูมิปรับได้ (℃) | อุณหภูมิห้อง – 350 ℃ |
ตัวเลขนำมาจากตารางสเปกที่เผยแพร่บนหน้าสินค้าเดิมของ SANSEN (นำเข้าเว็บไซต์นี้แล้ว) สเปกสุดท้ายยืนยันในใบเสนอราคา หน้าสินค้า SANSEN →
AS201F-G เครื่องขึ้นรูปด้วยแก๊สแรงดันสูง
| รุ่น (ตัวเลือก) | AS201F-G200T / AS201F-G250T / AS201F-G300T / AS201F-G400T |
|---|---|
| แรงปิดแม่พิมพ์สูงสุด (T) | 200T / 250T / 300T / 200T+200T |
| ขนาดโต๊ะงาน (มม.) | 550*550 / 550*700 / 550*800 / 700*1050 |
| ลมแรงดันสูงสูงสุด (MPa) | 15 |
| พื้นที่แผ่นทำความร้อน IR (มม.) | 490*490 / 490*610 / 610*740 / 610*980 |
| ระยะเปิดแม่พิมพ์สูงสุด (มม.) | 380 / 380 / 430 / 500 |
ตัวเลขนำมาจากตารางสเปกที่เผยแพร่บนหน้าสินค้าเดิมของ SANSEN (นำเข้าเว็บไซต์นี้แล้ว) สเปกสุดท้ายยืนยันในใบเสนอราคา หน้าสินค้า SANSEN →
AS201C เครื่องตัดปั๊ม 3D ระบบเซอร์โว
| แรงอัด (T) | 5 / 10 / 30 / 40 / 80 |
|---|---|
| ชนิดกระบอกสูบหลัก | ไฮดรอลิก HOB / กระบอกสูบแม่-ลูกความเร็วสูง / HOB / กระบอกสูบแม่-ลูกความเร็วสูง / กระบอกสูบแม่-ลูกความเร็วสูง / กระบอกสูบแม่-ลูกความเร็วสูง |
| ระยะเปิดแม่พิมพ์สูงสุด (มม.) | 300 / 350 / 450 / 500 / 550 |
| โต๊ะงาน (ระหว่างเสา × ความกว้างแผ่น, mm) | 450*350 / 600*400 / 800*500 / 900*600 / 1200*600 |
ตัวเลขนำมาจากตารางสเปกที่เผยแพร่บนหน้าสินค้าเดิมของ SANSEN (นำเข้าเว็บไซต์นี้แล้ว) สเปกสุดท้ายยืนยันในใบเสนอราคา หน้าสินค้า SANSEN →
AS201F-Z เครื่องอัดร้อนป้อนม้วนอัตโนมัติ
| ความเร็วในการทำงาน | สูงสุด 2,000 ครั้ง/ชั่วโมง |
|---|---|
| ความขนานของแผ่นบน/ล่าง (ทุกจุด) | ภายใน 0.05 mm |
ตัวเลขนำมาจากตารางสเปกที่เผยแพร่บนหน้าสินค้าเดิมของ SANSEN (นำเข้าเว็บไซต์นี้แล้ว) สเปกสุดท้ายยืนยันในใบเสนอราคา หน้าสินค้า SANSEN →
10. คำถามทางเทคนิค
เครื่องอัดร้อนขึ้นรูปฉีดพลาสติกได้หรือไม่
ไม่ได้ เครื่องเพียงให้ความร้อนฟิล์มที่พิมพ์แล้วและกดเป็นรูปทรง 3D การฉีดเรซินด้านหลังฟิล์มทำบนเครื่องฉีดพลาสติก SANSEN จำหน่ายเครื่องขึ้นรูปและเครื่องตัด ไม่ได้ผลิตเครื่องฉีด
IMD กับ IML ต่างกันอย่างไร
ดูว่าฟิล์มอยู่บนชิ้นงานหรือไม่ ถ้าอยู่คือ IML (หรือ FIM, IMF) ถ้าลอกฟิล์มตัวพาออกหลังฉีดและเหลือเฉพาะชั้นตกแต่งคือการถ่ายโอนลาย (IMR ซึ่งนอกจีนมักเรียกว่า IMD) [2][5] ในจีน IMD ยังใช้เป็นชื่อเรียกรวมของการตกแต่งในแม่พิมพ์ทั้งหมด [1]
เมื่อใดควรเลือกเครื่องแก๊สแรงดันสูงแทนเครื่องอัดร้อน
พิจารณาแก๊สแรงดันสูงก่อน เมื่อชิ้นงานดึงลึก สัญลักษณ์ต้องตรงตำแหน่ง หรือใช้ฟิล์มด้าน/มีลายผิว [3][4] แผงเรียบหรือดึงตื้นเริ่มจากอัดร้อนได้ ควรทดลองด้วยฟิล์มจริง
เครื่องเดียวขึ้นรูปและตัดได้ไหม
หน้าสินค้าเครื่องอัดร้อน IMD ลม-น้ำมันของ SANSEN ระบุว่าเปลี่ยนแม่พิมพ์ก็ใช้ได้ทั้งขึ้นรูปและตัด [S] ส่งข้อมูลชิ้นงานมาเพื่อประเมินตามกำลังการผลิตของคุณ
ช่วงอุณหภูมิของเครื่อง SANSEN เท่าไร
ตามตารางที่เผยแพร่: AS201F อุณหภูมิห้อง – 400 ℃ [S] รุ่นลม-น้ำมัน อุณหภูมิห้อง – 350 ℃ [S] แผ่น IR ของ AS201F-G อุณหภูมิห้อง – 500 ℃ [S] อุณหภูมิขึ้นรูปจริงขึ้นกับฟิล์ม
วัสดุม้วนอัดร้อนอัตโนมัติได้ไหม
พิจารณาเครื่องอัดร้อนป้อนม้วนอัตโนมัติ AS201F-Z สำหรับวัสดุม้วนที่ไม่ต้องกำหนดตำแหน่ง ทั้งอัดร้อนขึ้นรูปและไดคัท ความเร็ว สูงสุด 2,000 ครั้ง/ชั่วโมง เช่น ฟิล์มกันรอย 2.5D [S]
ขอใบเสนอราคาต้องเตรียมอะไร
แบบ 3D หรือชิ้นตัวอย่าง ชนิดและความหนาฟิล์ม ความลึกการดึง ขนาด จำนวนโพรง กำลังการผลิตเป้าหมาย และต้องการเครื่องตัดด้วยหรือไม่ ข้อมูลยิ่งครบ คำแนะนำยิ่งแม่นยำ
11. เครื่อง SANSEN สำหรับกระบวนการนี้

เครื่องอัดร้อนขึ้นรูป IMD ระบบเซอร์โว

เครื่องอัดร้อนขึ้นรูป IMD ระบบลม-น้ำมันไฮบริด

เครื่องอัดร้อนขึ้นรูป IMD ระบบไฮดรอลิก

เครื่องอัดร้อน IML / IMD

เครื่องขึ้นรูปด้วยแก๊สแรงดันสูง

เครื่องขึ้นรูปแรงดันสูง IMD

เครื่องตัดปั๊ม 3D ระบบเซอร์โว

เครื่องตัดปั๊ม 3D

เครื่องอัดร้อนป้อนม้วนอัตโนมัติ
12. เอกสารอ้างอิงและแหล่งที่มา
- [1] CMF设计|40张图全面专业解析:IML|IMT|IMR|INS|IME等模内注塑工艺. CMF设计军团 · 普象网 Puxiang (puxiang.com) · 2022-08-03. https://www.puxiang.com/articles/e8c593ccaced8be04200c42af12cc3f4 (เข้าถึงเมื่อ 2026-11-14). Copyright of the original author; only factual statements are cited, no images or text reproduced.
- [2] In Mold Labeling. Nissha USA. https://nisshausa.com/products/in-mold-labeling/ (เข้าถึงเมื่อ 2026-11-14).
- [3] High pressure forming & thermoforming. Covestro. https://www.covestro.com/en/processing-technology/high-pressure-forming-and-thermoforming (เข้าถึงเมื่อ 2026-11-14).
- [4] High Pressure Forming – Technology. Niebling GmbH. https://www.niebling-form.com/en/technology/ (เข้าถึงเมื่อ 2026-11-14).
- [5] Design Concerns for Durable Products: IML/IMD/IME. Paul O’Hearn (Profile Plastics) · Plastics Decorating · 2022. https://plasticsdecorating.com/articles/2022/design-concerns-for-durable-products-iml-imd-ime/ (เข้าถึงเมื่อ 2026-11-14).
- [6] In-Mold Decorating (IMD) and In-Mold Labeling (IML). Scott Sabreen · The Sabreen Group · 2026-10-19. https://sabreen.com/terminology/in-mold-decorating/ (เข้าถึงเมื่อ 2026-11-14).
[S] หน้าสินค้า SANSEN:
- AS201F เครื่องอัดร้อนขึ้นรูป IMD ระบบเซอร์โว
- เครื่องอัดร้อนขึ้นรูป IMD ระบบลม-น้ำมันไฮบริด
- เครื่องอัดร้อนขึ้นรูป IMD ระบบไฮดรอลิก
- เครื่องอัดร้อน IML / IMD
- AS201F-G เครื่องขึ้นรูปด้วยแก๊สแรงดันสูง
- เครื่องขึ้นรูปแรงดันสูง IMD
- AS201C เครื่องตัดปั๊ม 3D ระบบเซอร์โว
- เครื่องตัดปั๊ม 3D
- AS201F-Z เครื่องอัดร้อนป้อนม้วนอัตโนมัติ
- เครื่องอัดร้อนขึ้นรูปแผงหน้าเครื่องปรับอากาศ IMD/IML
- เครื่องอัดร้อนขึ้นรูปแผงหน้ากลอนอัจฉริยะ IML
- เครื่องอัดร้อนเคสโทรศัพท์ IMD
บทความนี้เขียนโดย SANSEN เอกสารอ้างอิงใช้เพื่อตรวจสอบข้อเท็จจริงทางเทคนิคเท่านั้น ไม่ได้คัดลอกข้อความหรือรูปภาพ
ส่งแบบชิ้นงาน ชนิดและความหนาฟิล์มมาให้เรา เพื่อประเมินการขึ้นรูปและการตัดฟรี